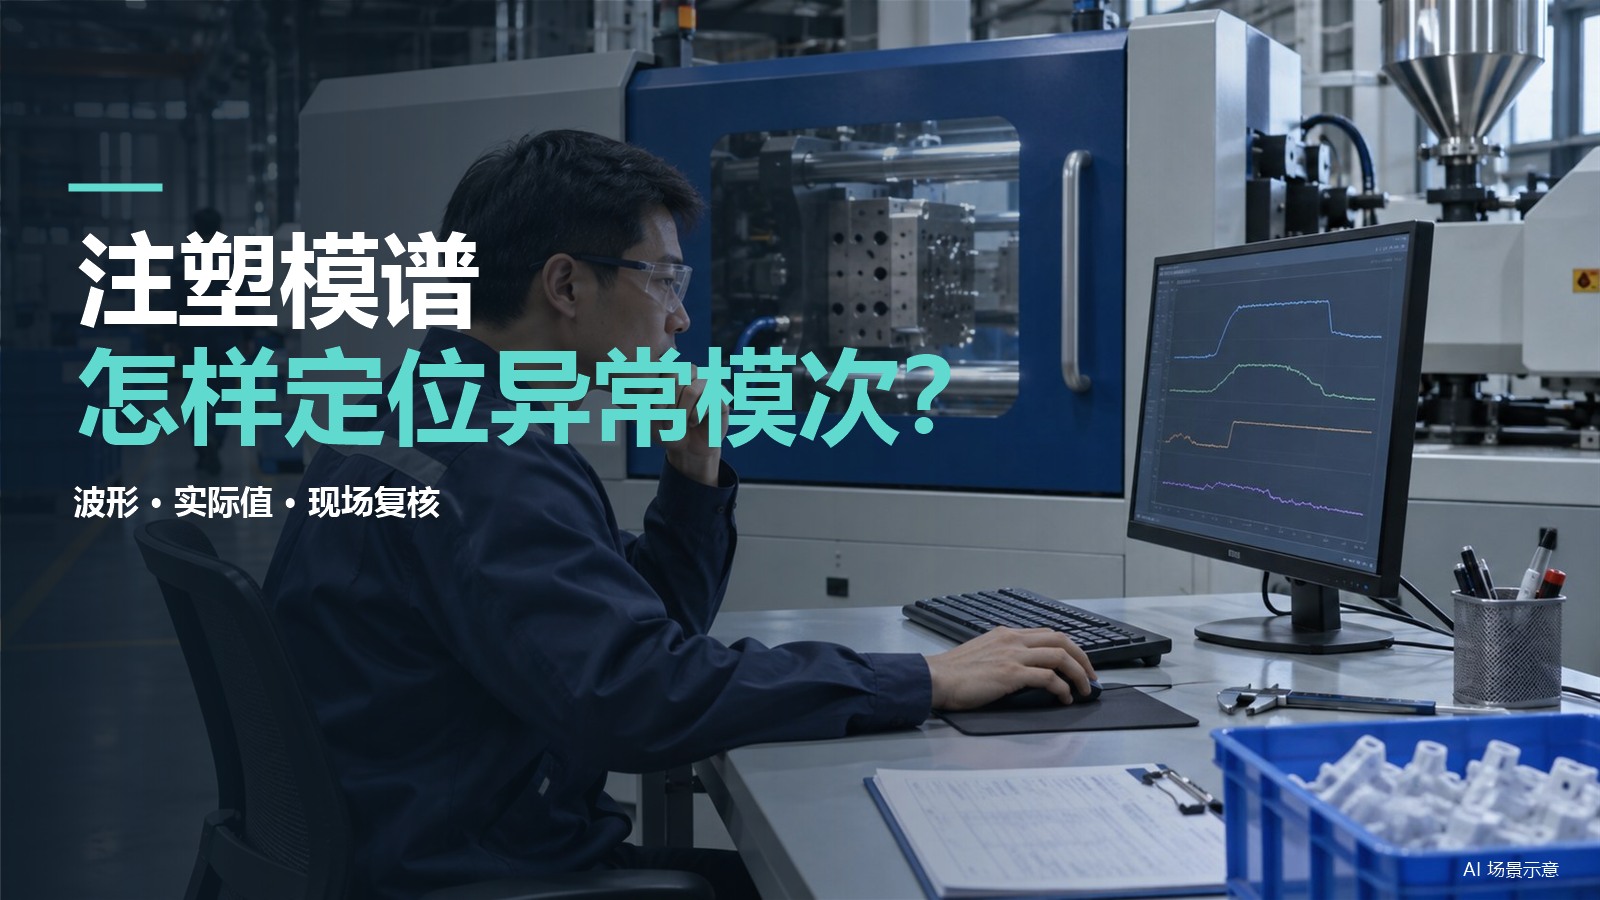
MES(制造执行系统)记录工单执行、设备状态和质量结果。在多品种、小批量的注塑车间,换模、换料和调参频繁,巡检发现尺寸偏差时,机台可能已经继续生产了一段时间。工艺主管既要回查偏差从哪一模开始,也要判断哪些样品需要复检。如果设备波形、工艺变更和检验记录分开存放,逐项对照就会耽误排查。
AI在注塑车间的一项具体用途,是在生产过程中识别异常信号,让工程人员更早着手核查。 MES记录当时生产什么、用了什么条件,模谱分析则把参数实际值和成型波形对到具体模次。发现波动后,工艺人员可以对照正常模次和检验结果,判断是否需要复检、隔离或调整工艺。
MESPRO模谱分析工具已具备实时刷新分析、AI预测、自动预警或拦截能力。下面先说明设备管理与质量预警各自能做什么,再用一次换料后的参数偏移说明注塑厂怎样接数据、试预警、核对处置结果。
AI怎样支持MES系统设备异常排查和质量预警?
设备异常时,维修人员要查运行和维保记录。工艺信号偏移时,质量人员要确认哪些产品需要复检。两类问题都依赖现场数据,但核查的记录和验收方法各有侧重。
| 车间问题 | MESPRO相关能力 | 工厂可以怎样验证 |
|---|---|---|
| 停机后,设备组能查到什么? | MESPRO设备管理支持点检、保养、维修和设备履历。 | 选一次重复故障,核对停机原因、维修时间和处置记录,判断现有数据能否支撑后续分析。 |
| 注塑参数开始偏移,哪些产品要复核? | 模谱分析工具支持按模次查看波形和实际值,具备预测、预警或拦截能力 | 用已判定的样本对照预警与检验结果,由工艺、质量人员判断是否复检、隔离或调整工艺。 |
注塑模谱分析需要接入哪些数据?
住友注塑机可按配置向指定电脑输出CSV。可用数据包括注塑波形、注塑实际值、成型条件、条件变更履历、异常履历和操作履历。试点时先核对机台档案、网络、文件路径与输出设置,并确认波形、实际值和检验记录如何按模次或时间对齐。质量结果越能准确对应到生产记录,越便于验证预警是否有效。
如何用注塑波形和实际值定位异常模次?
先用点阵或趋势找异常出现的位置,再回到该模次的波形和实际值。对照正常模次及条件变更履历后,工艺人员可以确定哪些参数需要现场复核。
| 工程问题 | 可以怎样查 |
|---|---|
| 先定位疑似异常的模次 | 用点阵图定位离群点,再核对实际值 |
| 判断是突然偏移还是逐渐漂移 | 用趋势图回看变化起点,和条件变更履历对照 |
| 查看单模成型过程 | 对比正常与异常模次的波形,结合现场状态核查差异 |
| 为参数优化提出验证项 | 用直方图、箱线图比较分布,结合相关系数和XY关系图筛选需要做对照试验的参数 |
例如,某项读数从换料后逐步偏移,可以回看同一时段波形,核对实际成型条件,并将异常前后样品的检验结果做对照。参数相关性用于提出排查线索,最终调整由工程师依据试验与检验结果确认。
收到预警后,现场怎样处理?

工艺人员先确认机台、模次和异常信号,再与设备履历、工艺变更和质量记录交叉核对。质量人员按工厂流程决定是否复检或隔离关联产品,处理结果可用于回看预警表现。试点可用已判定的样本核对漏报、误报以及告警是否在人员可采取措施的时间内到达。
智能化车间怎么建设?从数据采集到AI试点的实践路径
以换料后尺寸波动为例,先选一台有数据输出条件的样板机和一种产品。建设进度可以按三次验收判断,每一步都用现场记录说话。
| 阶段 | 现场怎么做 | 通过条件 |
|---|---|---|
| 第一步:对齐生产与质量记录 | 用工单关联机台、模具、物料批次和班次;记录换料、调参时间以及样品检验结果。 | 抽查一个异常时段,能找到当时使用的物料和工艺条件,并定位对应样品。 |
| 第二步:用已判定样本验证分析与预警 | 选稳定生产时段作对照,回看换料前后趋势、波形和实际值;由工艺人员核查预警,质量人员确认复检或隔离。 | 能区分哪些提示对应真实异常,记录漏报、误报和报警提前量,并确认处置责任。 |
| 第三步:纳入班组作业,再评估推广 | 把预警核查和处置结果纳入交班,换班复测。准备扩到其他产品或机台时,重新核对采集信号和工艺基线。 | 不同班次能按同一流程处理,异常记录可回查,推广范围有现场样本支持。 |
数据闭环:智能化车间的生命线
一条预警只有关联到实际处置和检验结果,才能判断它是否帮到了现场。以尺寸偏差为例,设备输出波形和实际值后,工艺人员按工单和模次找到变化起点,再核对当时是否换料或调整过条件。质量人员完成复检,记录检验结论和受影响范围。若决定调整工艺,还应保留调整前后的参数、样品结果和确认人。
这条记录从设备采集 → 工单和模次关联 → 异常预警 → 人员核查 → 检验及处置结果回填走完,下一班才能查清当时发生了什么。实际对账时,设备侧提供波形和实际值,MES提供工单、班次及生产上下文,质量记录提供判定,物料批次还可与仓储记录核对。能按模次对应的样品可精确关联;只能按时段对应的,要记录时段及取样依据。工艺团队再用处置结果复盘预警表现,决定是否调整阈值或补采信号。
中小工厂有哪些智能化机遇?AI落地先做什么?
中小工厂可以从已有的设备信号、工单和检验记录起步。已有可输出波形和实际值的住友机时,可先评估模次异常分析和预警。设备暂时只有周期计数时,可先把模次、有效腔数、报工和检验结果对齐,找出后续最值得补采的数据。
试点前,先定一个问题和一组验收条件。例如要识别换料后的尺寸漂移,可以用已判定的正常和异常样本核对报警提前量、漏报、误报,以及人员能否按记录找到对应产品。试点期间由工艺和质量人员判断预警并记录结果,再据此决定扩到哪些机台和产品。MESPRO模谱分析工具当前待上线,适用范围为住友机器,试点评估应先确认数据输出和现场接入条件。
关于珂琉尔信息技术
珂琉尔信息成立于2011年,是以精益制造为基因的离散制造数字化转型服务商,自主研发MESPRO 数字化精益制造平台,覆盖MES车间执行、WMS智能仓储;深耕注塑、压铸、机加、装配等制造领域,服务汽车零部件、电子、医疗、日用品、玩具、包装、电气等近二十个细分行业,目前已服务全球 650+ 工厂。