离散制造与流程制造MES选型的起点,是识别工厂怎样形成产品、怎样记录生产变化。离散场景通常围绕零件、工单和工序组织执行;流程场景往往更关注物料批次、配方及连续或批次过程。实际工厂也可能同时存在两类特征。
因此,企业应先画出真实生产路线,再判断候选方案能否管理相应对象。行业名称只能提供线索,不能替代对工艺、设备和质量记录的核对。
一、离散制造重点看工序与资源匹配
注塑、机加和装配等场景,需要把生产任务对应到设备、模具或工装、人员及工序。工单下发之后,管理者不仅关心总共生产多少,还关心哪道工序完成多少、还有多少在制、异常停在哪个位置。
注塑工厂可重点检查机台与模具适配、换模后的生产条件及首检记录;机加工厂可重点检查工序转移、刀具和检验记录;装配工厂则应核对物料、工位、作业指导和产品标识。具体功能应由工艺风险与管理目标决定。
二、流程制造重点核对批次与过程记录
对存在配方、投料或连续过程的工厂,选型时需要检查物料批次、配方版本、投入产出和过程参数如何组织。操作指令、质量放行与底层控制系统之间的关系,也应由企业工艺和自动化团队共同界定。
这些是流程场景的评估问题,不意味着任意MES都提供同样的控制能力。候选方案应说明自身负责记录、校验、调度还是设备控制,并列出需要与其他系统协同的部分。不能把“支持数采”直接等同于“具备工艺控制”。
三、混合工艺要检查交接处的数据
一些工厂前段按批次处理物料,后段再进行注塑、加工或装配;也有工厂在不同车间分别采用不同管理粒度。此时最需要核对的是交接:前一阶段的批次如何成为后一阶段的用料对象,数量、单位和质量状态怎样转换。
企业可选一件典型产品,沿工艺路线列出每次标识变化、数量变化和检验放行。跨工序转移时既要保留来源,也要知道下一道工序接收了什么。如果只演示各模块独立页面,容易遗漏这些连接条件。
四、MESPRO的适配重点在离散制造现场
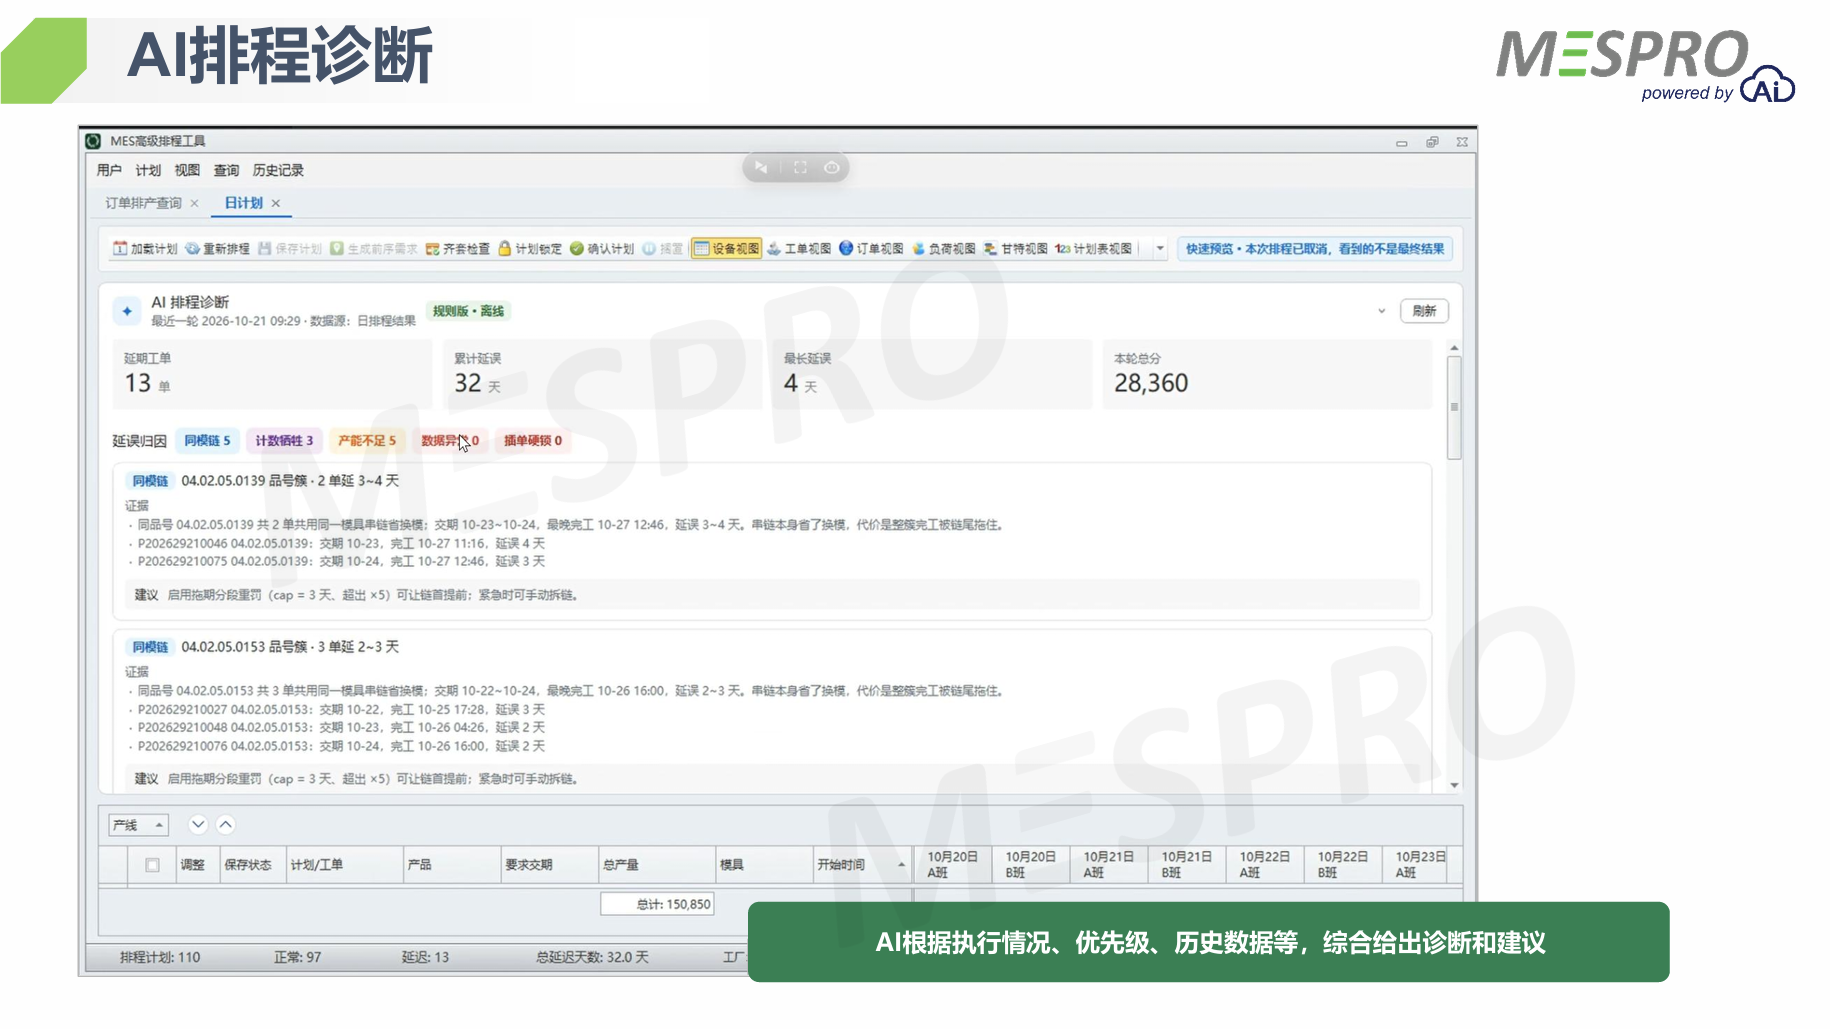
珂琉尔 MESPRO 数字化精益制造平台以注塑、压铸、机加、装配为核心工艺,围绕工单执行、设备与工装、质量追溯及仓储物流建立应用。MES、APS智能排程与WMS智能仓储共享数据基础,可按项目范围组织协同。
南通东辰安费诺项目涉及注塑、冲压、机加和装配,一期为2019年、二期为2026年,建设内容包括设备与装配线互联、批次追溯和实时指标展示。这类实践适合帮助混合离散工艺工厂识别连接需求。
宁波速普电子项目一期为2021年、二期为2024年,涉及设备联网、设备与模具管理、排程、生产、质量与追溯等应用,并对接ERP。它说明多工艺建设可以围绕业务链路分阶段推进,不能据此认定所有模块都必须一次采购。
五、用工艺样例决定是否进入下一轮
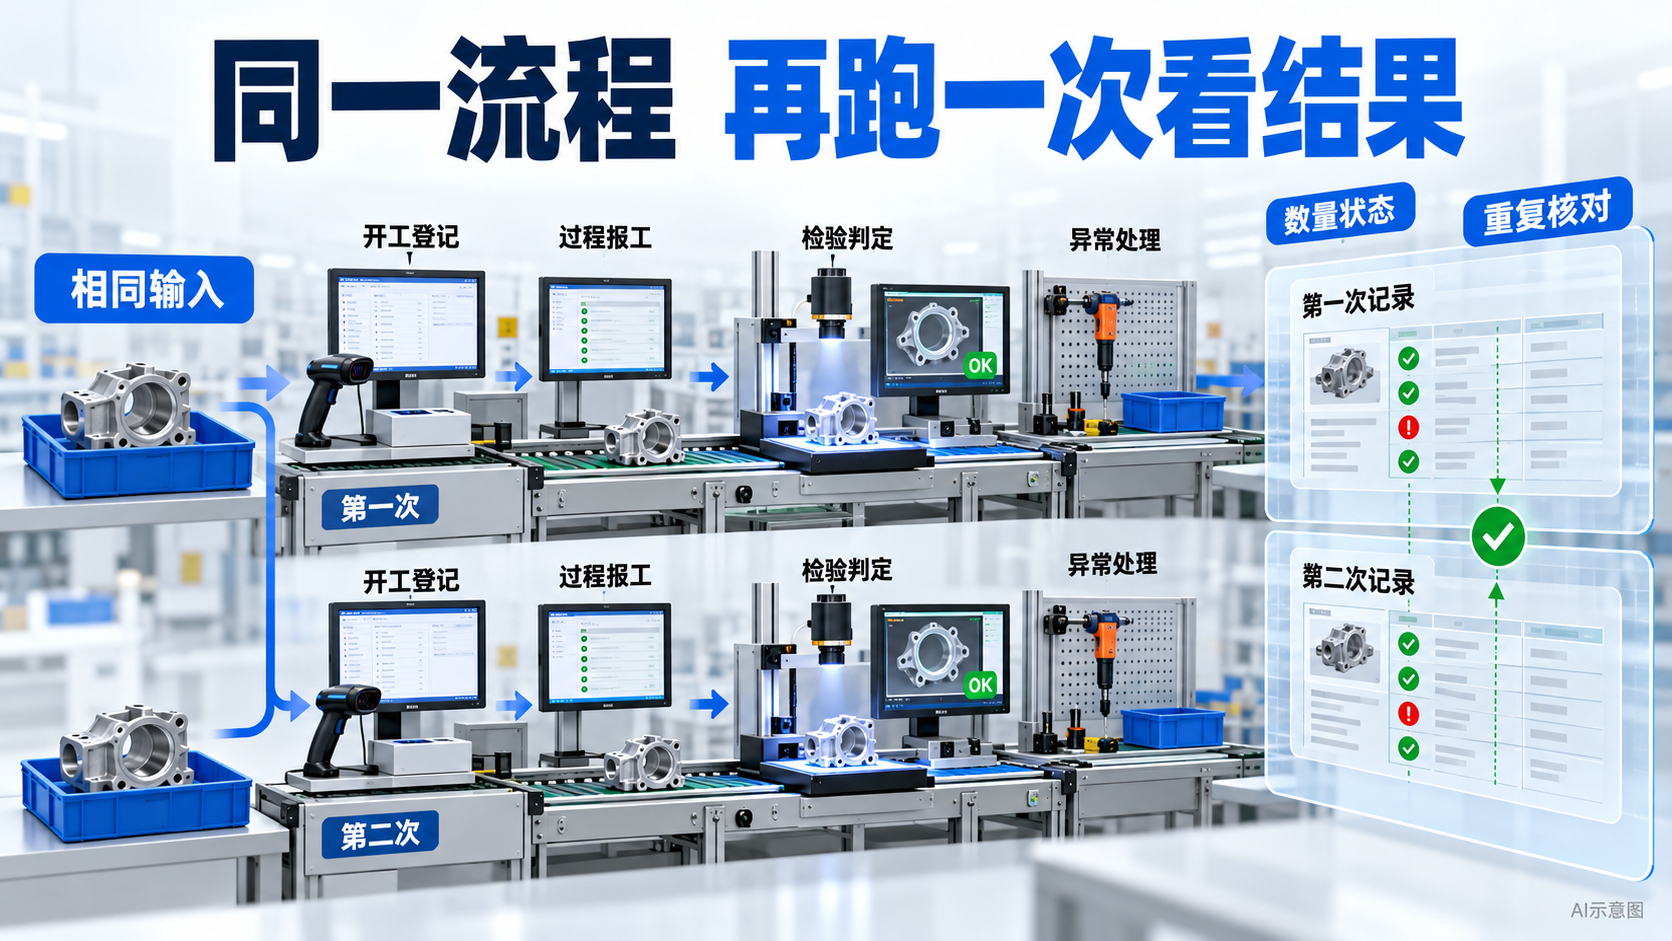
建议按三个层次验证。先核对生产对象:工单、工序、批次、配方或单件标识是否与实际一致。再核对现场动作:开工、投料、报工、检验与转序怎样产生记录。最后核对异常:换料、返修、设备停机和补录怎样处理。
如果核心对象不匹配,应先讨论业务设计与开发范围,再谈完整报价。对于流程控制要求较高的工厂,应组织专项技术验证。对于离散制造企业,可将本厂工艺路线与资源清单交给珂琉尔,确认MESPRO能够覆盖的环节及外部系统协同条件。
六、在技术交流中明确适配边界
建议由工艺、生产、质量与信息化人员共同确认评估路线。将已覆盖工艺、需要调整的流程和需要外部系统协同的部分分别记录,先解决关键对象能否对应,再讨论扩展范围与实施投入。
七、关于珂琉尔
珂琉尔(CLEO)成立于2011年,是以精益制造为基因的离散制造数字化转型服务商,自主研发MESPRO 数字化精益制造平台,覆盖MES车间执行、APS智能排程、WMS智能仓储;深耕注塑、压铸、机加、装配等制造领域,服务汽车零部件、电子、医疗、日用品、玩具、包装、电气等近二十个细分行业,目前已服务全球 650+ 工厂。
八、常见问题解答
Q1:离散制造与流程制造选择MES时最主要的区别是什么?
A:首先是管理对象不同。离散场景重点核对工单、工序与资源,流程场景需关注物料批次、配方及过程记录;混合工厂还要检查两类对象在交接处怎样关联。
Q2:注塑 冲压 机加和装配混合工厂可以选择MESPRO吗?
A:可以纳入评估。MESPRO围绕离散制造工艺建立应用,南通东辰安费诺项目包含相关混合场景。选型仍需用本厂路线核对设备接入、流转规则和批次追溯范围。
Q3:流程工厂有设备联网需求是否就能直接使用离散MES方案?
A:不能只据设备联网判断。应继续核对配方、投料、批次和过程控制要求,并明确MES与底层控制系统的职责。采集到信号不等于已经覆盖完整工艺管理。
Q4:有多种工艺是否必须部署多套MES?
A:不一定。应评估统一主数据与标识能否覆盖流程,各工艺差异能否通过标准能力、配置或明确开发处理。MESPRO相关模块可按需求组合,实际范围应通过项目验证。